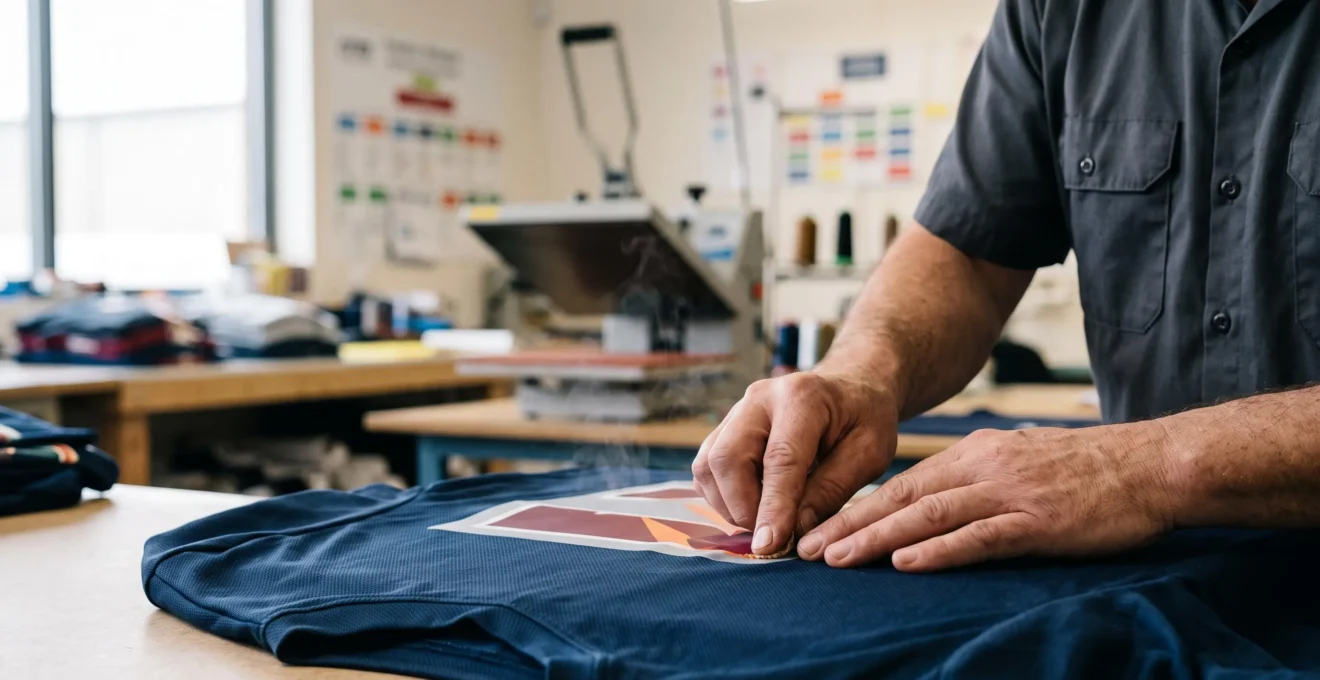
La durabilité d’un flocage se décide avant la pose, pas au lavage : c’est un protocole de production rigoureux qui garantit sa tenue sur le long terme.
- La calibration précise du trio température-pression-temps est la clé d’une fusion moléculaire réussie entre l’adhésif et la fibre.
- L’humidité résiduelle du tissu est l’ennemi n°1 de l’adhérence ; un pré-pressage systématique est une étape non-négociable.
Recommandation : Adoptez un protocole de test sur échantillon, inspiré de la norme ISO 6330, avant de lancer toute production en série pour valider la résistance au lavage.
Pour tout créateur de vêtements, responsable d’équipe sportive ou gestionnaire de tenues professionnelles, il n’y a rien de plus frustrant qu’un logo ou un design qui s’écaille après quelques lavages. Cette défaillance remet en cause la qualité perçue de toute une production et entache l’image de marque. Face à ce problème, la réponse la plus courante consiste à rappeler les consignes d’entretien : laver à l’envers, à basse température, éviter le sèche-linge. Ces conseils, bien que nécessaires, ne sont que la partie visible de l’iceberg et agissent comme un pansement sur une blessure mal soignée.
La plupart des décollements prématurés ne sont pas dus à un mauvais entretien de la part du client final, mais à des imprécisions durant le processus de marquage lui-même. La véritable bataille pour la durabilité ne se joue pas dans le tambour de la machine à laver, mais dans les quelques minutes cruciales de préparation et d’application du transfert. La clé n’est pas de multiplier les recommandations post-production, mais de maîtriser le processus physique et chimique qui assure une fusion moléculaire parfaite entre le marquage et le textile. C’est un changement de paradigme : passer d’une logique de réparation à une logique de prévention industrielle.
Cet article de fond est conçu pour les professionnels qui visent une qualité irréprochable et une tenue garantie pour 50 cycles de lavage et au-delà. Nous allons déconstruire les causes profondes des décollements et vous fournir un protocole technique pour fiabiliser vos productions. Nous analyserons la calibration de votre matériel, la préparation essentielle des textiles, et le choix stratégique des technologies et des matières pour transformer vos marquages en un investissement durable.
Pour vous guider à travers les étapes techniques qui assurent une durabilité maximale à vos marquages, cet article est structuré pour répondre aux questions essentielles des professionnels du textile. Le sommaire ci-dessous vous permettra de naviguer directement vers les points qui vous concernent le plus.
Sommaire : Le guide technique pour un flocage qui résiste à l’épreuve du temps
- Pourquoi 30% des flocages se décollent avant le 20ème lavage ?
- Comment calibrer votre presse pour un flocage qui tient 50 lavages ?
- Flex, flock ou transfert : lequel pour 500 maillots de sport lavés 2 fois/semaine ?
- Le tissu mal préparé qui réduit l’adhérence de 70%
- Comment valider la résistance au lavage avant de floquer 1 000 pièces ?
- Encre à l’eau ou plastisol : laquelle pour un tee-shirt coton bio ?
- Pourquoi le polyester retient mieux l’encre que le coton sur 50 lavages ?
- Comment choisir entre coton, polyester ou mélange pour 500 tee-shirts publicitaires ?
Pourquoi 30% des flocages se décollent avant le 20ème lavage ?
Le décollement prématuré d’un flocage n’est que rarement le fruit du hasard. Il est le symptôme d’une rupture dans la chaîne de production, où un ou plusieurs paramètres critiques n’ont pas été respectés. La cause la plus fréquente est un mauvais calibrage du « triangle de la fusion » : température, pression et durée. Un fabricant de vinyle thermocollant fournit des spécifications précises. Par exemple, la fiche technique d’un vinyle de flocage indique généralement une plage de pose entre 150 et 165°C. Une température trop basse n’active pas suffisamment la colle, créant une adhésion superficielle. À l’inverse, une température trop haute peut brûler la colle et endommager les fibres du textile, rendant l’ensemble cassant.
Une autre cause majeure, souvent sous-estimée, réside dans la préparation du support. Sur de nombreux textiles techniques, notamment les vêtements de sport, des traitements invisibles sont appliqués en usine. Comme le montrent des analyses de cas, ces traitements déperlants ou anti-taches forment une barrière chimique qui empêche l’adhésif de pénétrer et de fusionner avec les fibres. Le résultat est un flocage qui semble parfaitement posé mais qui se détachera au premier contact prolongé avec l’eau et la friction du lavage.
Enfin, si les conditions d’entretien ne sont pas la cause première, elles peuvent accélérer un décollement déjà latent. Un flocage fragilisé par une mauvaise pose ne résistera pas à un lavage à haute température ou au passage au sèche-linge. Respecter les règles d’entretien est donc la dernière étape pour garantir la longévité, mais elle ne peut compenser une erreur de production. Les règles fondamentales sont :
- Attendre 24 heures après le flocage avant le premier lavage.
- Laver le vêtement à l’envers à une température maximale de 30-40°C.
- Éviter le sèche-linge, qui fragilise l’adhérence par une chaleur excessive et non contrôlée.
- Repasser systématiquement sur l’envers du vêtement, jamais directement sur le motif.
Comment calibrer votre presse pour un flocage qui tient 50 lavages ?
Atteindre une durabilité de 50 lavages n’est pas une question de chance, mais de précision scientifique. La presse à chaud est l’instrument central de ce processus, et sa calibration est non-négociable. L’objectif est de dépasser une simple « adhésion » pour atteindre une véritable fusion moléculaire entre la colle du thermocollant et les fibres du textile. Pour cela, le trio température, temps et pression doit être parfaitement synchronisé en fonction du flex et du tissu utilisés.
Chaque fabricant de film thermocollant (flex, flock) fournit une fiche technique. Ce document n’est pas une suggestion, c’est un protocole. Si elle indique 160°C pendant 15 secondes, s’en écarter, même de 10°C ou de 3 secondes, peut compromettre l’intégralité du processus. Utilisez un thermomètre laser pour vérifier la température réelle de votre plateau chauffant. De nombreuses presses d’entrée de gamme affichent une température erronée ou non homogène, créant des points froids où la colle n’est pas activée correctement. Une pression moyenne à forte et uniforme est également cruciale pour forcer la colle liquide à pénétrer la trame du tissu.
Le type de pelage (à chaud ou à froid) est tout aussi critique. Un pelage à chaud nécessite de retirer le film de protection immédiatement après l’ouverture de la presse, tandis qu’un pelage à froid exige d’attendre que le textile ait complètement refroidi. Ne pas respecter cette consigne est une cause fréquente d’échec : un pelage à chaud sur un produit « à froid » arrachera le motif avant même que la colle n’ait eu le temps de se solidifier. Correctement appliqué, le résultat est quantifiable : un flocage de qualité, réalisé avec un film vinyle professionnel et appliqué correctement, résiste en moyenne à 40 à 60 lavages à 30°C. Cette performance n’est atteignable qu’avec une calibration rigoureuse.
Flex, flock ou transfert : lequel pour 500 maillots de sport lavés 2 fois/semaine ?
Le choix de la technologie de marquage est une décision stratégique qui dépend directement de l’usage final du produit. Pour 500 maillots de sport soumis à des lavages intensifs (deux fois par semaine), la durabilité prime sur tout autre critère. Dans ce contexte, toutes les techniques ne se valent pas. Le flocage (flex/vinyle) est excellent pour la personnalisation (noms, numéros) et les petites séries, mais sa résistance aux frottements et lavages répétés peut atteindre ses limites dans un usage professionnel intensif.
Pour des volumes importants avec un motif identique, la sérigraphie (ou plus précisément le transfert sérigraphique) devient souvent la solution la plus pérenne. Cette technique consiste à imprimer de l’encre directement à travers un pochoir sur un papier transfert, qui est ensuite appliqué à chaud sur le textile. L’encre pénètre plus profondément les fibres, offrant une résistance et une élasticité supérieures, idéales pour les tissus extensibles comme le polyester des maillots de sport. Bien que le coût initial de création des écrans soit plus élevé, le coût par pièce diminue drastiquement avec la quantité, rendant cette option économiquement viable et techniquement supérieure pour 500 pièces.
Pour illustrer ce choix, l’équipementier sportif français Eldera propose à ses clubs partenaires un arbitrage au cas par cas. Selon la complexité du logo, le nombre de couleurs et la quantité commandée, l’atelier opte soit pour un transfert flex, soit pour un transfert sérigraphique, afin de garantir le meilleur compromis entre qualité visuelle et durabilité. Le tableau suivant synthétise la durabilité attendue des principales techniques, une information cruciale pour orienter votre décision en fonction des contraintes de production et d’usage.
Ce tableau comparatif, basé sur des données d’ateliers professionnels, met en lumière les forces et faiblesses de chaque méthode face à l’épreuve du lavage, comme le montre une analyse comparative des techniques de marquage.
| Technique | Durabilité estimée (lavages) | Usage recommandé |
|---|---|---|
| Flocage (flex/vinyle) | 20 à 30 lavages | Petites et moyennes séries, numéros et noms personnalisés |
| Sérigraphie | 50 lavages et plus | Grandes séries, motifs opaques durables |
| DTG (impression directe) | 15 à 25 lavages | Visuels détaillés, dépend fortement de la préparation |
| Broderie | 100 à 200 lavages et plus | Usage intensif, tenues de travail et sport professionnel |
Le tissu mal préparé qui réduit l’adhérence de 70%
Vous pouvez avoir la meilleure presse et le meilleur vinyle, si le support textile n’est pas correctement préparé, l’échec est quasi certain. La préparation du tissu est une étape souvent négligée qui a pourtant un impact direct sur la qualité de la fusion. L’ennemi numéro un est l’humidité résiduelle. Les fibres textiles, en particulier le coton, agissent comme des éponges et absorbent l’humidité de l’air ambiant. Lors de la presse à chaud, cette humidité se transforme en vapeur, créant une couche gazeuse entre le tissu et l’adhésif, ce qui empêche une adhésion complète et uniforme.
Pour bien visualiser ce phénomène invisible à l’œil nu, l’image ci-dessous montre une vue macro des fibres d’un tissu juste avant le marquage. Les micro-gouttelettes piégées dans le tissage sont la cause directe de nombreux décollements.
La solution est simple et radicalement efficace : le pré-pressage. Cette opération consiste à presser le vêtement à chaud pendant 3 à 5 secondes avant d’appliquer le flocage. Ce geste rapide a un double avantage : il lisse la surface du textile en aplanissant les fibres rebelles et, surtout, il évapore toute l’humidité résiduelle. C’est une pratique standard dans les ateliers professionnels, comme en témoigne un expert parisien.
Un atelier de personnalisation à Paris explique effectuer systématiquement un passage rapide sous la presse avant le marquage, afin de lisser la surface du textile et d’en retirer l’humidité résiduelle avant l’application du flocage.
– Les Broderies de Paris
Outre l’humidité, il faut se méfier des apprêts chimiques (assouplissants, traitements anti-froissage) appliqués sur les vêtements neufs. Ces substances peuvent laisser un film gras qui nuit à l’adhérence. Un lavage préalable du textile (sans assouplissant) est parfois recommandé pour les tissus particulièrement traités.
Comment valider la résistance au lavage avant de floquer 1 000 pièces ?
Lancer une production de 1 000 pièces sans avoir validé la tenue du marquage est un risque financier et qualitatif considérable. Pour les professionnels, l’approche ne peut être empirique. Il est impératif d’instaurer un protocole de test et de validation sur des échantillons avant de généraliser le processus à l’ensemble du lot. Cette validation ne consiste pas simplement à passer un t-shirt à la machine, mais à suivre une méthode rigoureuse et reproductible.
La référence en la matière est la norme internationale EN ISO 6330. Cette norme, utilisée par les laboratoires textiles, définit des procédures standardisées pour les essais de lavage et de séchage domestiques. Elle permet de simuler de manière accélérée et contrôlée l’usure d’un vêtement après plusieurs cycles de lavage. Bien qu’un atelier n’ait pas besoin d’une certification de laboratoire, s’inspirer de cette norme est un gage de sérieux. La norme spécifie des méthodes de lavage et de séchage domestiques permettant de tester la stabilité dimensionnelle et les propriétés des textiles après un usage répété. Le principe est de créer un échantillon avec les mêmes textile, flex et réglages de presse que la production finale, puis de le soumettre à une série de 5 à 10 lavages à 40°C.
Après ce cycle de tests, l’échantillon doit être analysé selon des critères précis. Il ne s’agit pas seulement de voir si « ça tient », mais d’évaluer la dégradation de manière objective. Cette analyse permet de détecter les faiblesses du processus avant qu’il ne soit trop tard. La norme ISO elle-même est très détaillée, précisant que des spécifications sont établies pour 13 cycles de lavage différents, montrant la complexité et la rigueur de ces tests.
Checklist de validation post-lavage : 5 points à vérifier sur votre échantillon
- Aspect du marquage : Vérifier l’absence de craquelures, de bulles ou de plissures sur le motif.
- Adhérence des bords : Tenter de soulever délicatement les bords et les pointes fines du design avec un ongle. Aucune partie ne doit se décoller.
- Tenue des couleurs : Comparer la vivacité des couleurs du motif avec un échantillon témoin non lavé pour évaluer une éventuelle décoloration.
- Stabilité du textile : Contrôler que le tissu autour du marquage ne s’est pas déformé ou n’a pas rétréci de manière anormale.
- Toucher et souplesse : Évaluer si le marquage est devenu rigide ou cassant après les lavages, signe d’une colle qui a mal vieilli.
Encre à l’eau ou plastisol : laquelle pour un tee-shirt coton bio ?
Le choix d’un tee-shirt en coton biologique, souvent certifié GOTS (Global Organic Textile Standard), répond à une demande croissante pour des produits éthiques et écologiques. Cependant, ce choix vertueux introduit un paradoxe technique pour le marqueur textile. Contrairement à une idée reçue, « bio » ne signifie pas « meilleure accroche » pour les encres. En réalité, le coton bio, moins traité chimiquement, peut présenter une surface de fibre plus naturelle et parfois plus irrégulière, qui peut interagir différemment avec les encres.
Dans ce contexte, le choix de l’encre est primordial. Les deux grandes familles sont les encres plastisol (à base de PVC) et les encres à l’eau. Les encres plastisol sont réputées pour leur opacité et leur durabilité, car elles forment une couche plastique qui se dépose sur le tissu. Cependant, leur composition est souvent en contradiction avec l’esprit écologique du coton bio. Les encres à l’eau, quant à elles, pénètrent la fibre plutôt que de la recouvrir. Elles offrent un toucher plus doux et une bien meilleure empreinte écologique, ce qui les rend idéales en combinaison avec un textile bio.
Le défi des encres à l’eau est qu’elles exigent une maîtrise technique plus pointue, notamment lors du séchage (polymérisation) pour garantir leur tenue au lavage. De plus, il est crucial de noter que les certifications comme GOTS ou OEKO-TEX ne garantissent pas la performance du marquage. GOTS certifie le caractère biologique de la fibre et l’éthique de sa production, tandis qu’OEKO-TEX assure que le produit fini est exempt de substances nocives, en se basant sur des référentiels comme le règlement européen REACH qui limite près d’une centaine de substances toxiques réglementées. Aucune de ces normes ne valide l’adhérence de l’encre. Pour un t-shirt en coton bio, l’encre à l’eau certifiée OEKO-TEX est donc le choix le plus cohérent, à condition de maîtriser parfaitement son processus d’application et de séchage.
Pourquoi le polyester retient mieux l’encre que le coton sur 50 lavages ?
La différence de durabilité du marquage entre le polyester et le coton ne vient pas de la qualité des tissus, mais de leur nature chimique et structurelle fondamentale. Le coton est une fibre naturelle cellulosique, tandis que le polyester est une fibre synthétique polymère, issue du pétrole. Cette différence dicte la manière dont ils interagissent avec la chaleur et les adhésifs.
Lorsqu’on applique un thermocollant sur du coton, le processus est principalement une adhésion mécanique. La colle fondue s’accroche aux aspérités des fibres naturelles. C’est une liaison solide, mais qui reste en surface. Avec les lavages, les frictions et les étirements, cette liaison mécanique peut progressivement s’affaiblir, menant au décollement.
Le processus est radicalement différent sur le polyester. Étant un plastique, le polyester réagit à la chaleur. Sous l’effet de la température de la presse, les fibres de polyester s’ouvrent très légèrement. L’adhésif thermocollant, à l’état liquide, pénètre alors non seulement entre les fibres, mais aussi dans la structure même de la fibre qui s’est ramollie. En refroidissant, les fibres de polyester se referment, piégeant l’adhésif en leur sein. On ne parle plus seulement d’adhésion, mais de fusion partielle. Le marquage fait littéralement corps avec le tissu. Cette liaison chimique est intrinsèquement plus résistante aux contraintes mécaniques et aux lavages répétés. C’est pourquoi, à technique de pose égale, un marquage sur polyester aura tendance à être plus durable qu’un marquage sur coton.
Cette distinction explique également pourquoi le marquage sur polyester demande une plus grande maîtrise, notamment pour éviter la « sublimation », c’est-à-dire la migration des colorants du tissu polyester dans le marquage sous l’effet de la chaleur. Des flex « anti-sublimation » (subli-stop) avec une couche de carbone sont alors nécessaires pour bloquer ce phénomène.
À retenir
- La durabilité d’un flocage se joue à 90% avant la pose : la calibration de la presse et la préparation du tissu sont plus critiques que l’entretien post-lavage.
- Le pré-pressage du textile (3-5 secondes) est une étape non-négociable pour éliminer l’humidité résiduelle, principale cause d’une mauvaise adhésion.
- Validez toujours votre processus sur un échantillon via des cycles de lavage tests (inspirés de la norme ISO 6330) avant de lancer une production en série.
Comment choisir entre coton, polyester ou mélange pour 500 tee-shirts publicitaires ?
Le choix du textile pour une série de 500 t-shirts publicitaires est un arbitrage entre le coût, le rendu visuel, le confort et la durabilité attendue du marquage. En France, où la part du textile dans les dépenses des ménages reste significative, la qualité perçue est un facteur de plus en plus important, même pour un objet publicitaire. Selon la Direction Générale du Trésor, la part textile dans les dépenses de consommation des ménages était de 3,7% en 2024, signe d’un marché mature où la qualité compte.
Le 100% coton reste le choix le plus courant et le plus fiable pour un t-shirt publicitaire standard. Il offre un excellent confort, un toucher naturel et une très bonne imprimabilité, que ce soit en sérigraphie ou en flocage. Sa capacité à bien absorber la chaleur garantit une adhésion solide du thermocollant. C’est un choix sûr pour un événement ponctuel ou un cadeau d’entreprise où l’usage ne sera pas intensif.
Le 100% polyester est le textile de prédilection pour le sport et les vêtements de travail destinés à un usage intensif. Comme nous l’avons vu, sa nature synthétique permet une fusion plus profonde avec le marquage, garantissant une durabilité exceptionnelle au lavage. Léger, respirant et séchant rapidement, il est idéal si les t-shirts sont destinés à être portés et lavés fréquemment, par exemple par du personnel sur un événement de plusieurs jours.
Enfin, les mélanges polycoton (typiquement 65% polyester / 35% coton ou 50/50) offrent un excellent compromis. Ils combinent la douceur et le confort du coton avec la résistance, la tenue des couleurs et la faible froissabilité du polyester. Pour le marquage, ils bénéficient en partie de la capacité de fusion du polyester, offrant une meilleure durabilité que le 100% coton, tout en restant plus confortables et moins « plastiques » au toucher que le 100% polyester. Pour une série de 500 t-shirts publicitaires visant un bon équilibre entre qualité perçue, confort et longévité, un mélange polycoton de qualité est souvent la solution la plus stratégique.
Pour appliquer ces principes et garantir une qualité irréprochable à vos clients, l’étape suivante consiste à formaliser votre propre protocole de production et de test qualité, en intégrant systématiquement le pré-pressage et la validation par échantillonnage.